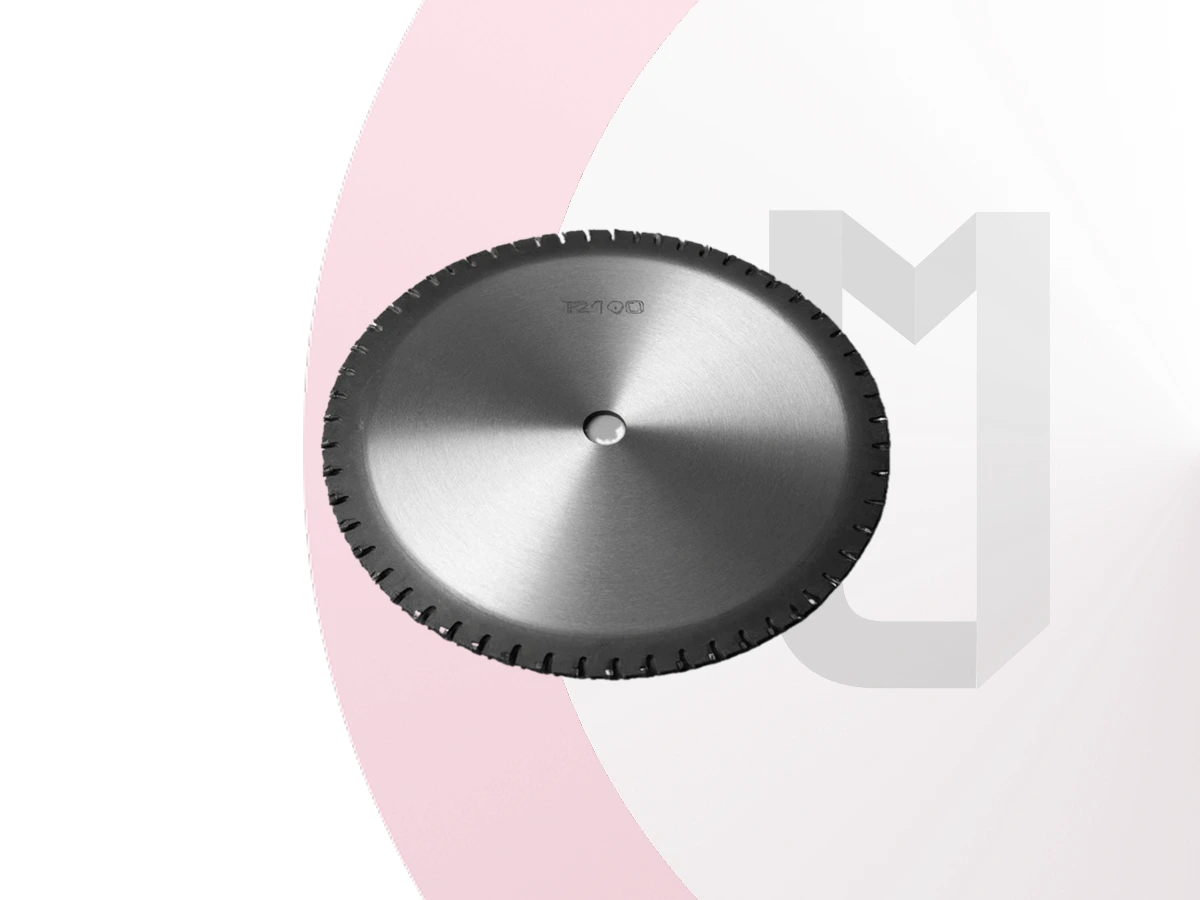
Круг шлифовальный в Нижнем Новгороде
Шлифовальные круги представляют собой ключевой инструмент абразивной обработки металлов, керамики и композитов. Их эффективность определяется пятью фундаментальными характеристиками, которые необходимо учитывать при подборе для конкретных технологических задач. Каждый параметр напрямую влияет на производительность, качество обработки и безопасность эксплуатации.
Тип абразивного материала определяет область применения:
- Электрокорунд (Al₂O₃) — оптимален для черных металлов благодаря высокой прочности и термостойкости (выдерживает до 2000°C).
- Карбид кремния (SiC) — используется для цветных металлов, чугуна и неметаллов из-за острой кромки зерен.
- Алмаз (D) — незаменим для твердых сплавов и керамики, обеспечивая минимальный износ инструмента.
- Кубический нитрид бора (CBN) — применяется для закаленных сталей и жаропрочных сплавов.
Зернистость обозначается числовым индексом (FEPA F) и влияет на чистоту поверхности: крупные зерна (F12-F30) для грубой обработки, мелкие (F100-F220) — для финишной шлифовки. Твердость круга маркируется буквами от A (мягкий) до Z (сверхтвердый) и определяет способность связки удерживать зерно под нагрузкой.
Технологические особенности
Современные шлифовальные круги изготавливаются по трем основным технологиям связывания абразивных зерен, каждая из которых определяет эксплуатационные характеристики инструмента. Керамическая связка (V) создается спеканием минеральных компонентов при высоких температурах, обеспечивая жесткость и термостабильность для прецизионной обработки. Органические связующие делятся на бакелитовые (B) и вулканитовые (R), где бакелит отличается ударной вязкостью, а вулканит — эластичностью для безударного шлифования.
Металлические связки (M) применяются преимущественно в алмазных кругах, где матрица из медных сплавов обеспечивает максимальное удержание зерен при обработке твердых материалов. Инновационные гибридные технологии сочетают преимущества разных связок, например, керамобакелитовые композиции для высокоскоростного шлифования. Для охлаждения зоны резания производители создают специальные поры в структуре круга, что предотвращает термические повреждения заготовки при интенсивной обработке.
Классификация по применению
| Тип обработки | Рекомендуемый круг | Особенности |
|---|---|---|
| Плоское шлифование | ПП, ПВ | Прямой профиль с односторонней или двусторонней выточкой |
| Круглое наружное | 1, 5 | Кольцевые и чашечные формы с высокой балансировкой |
| Внутреннее шлифование | 4, 6 | Малый диаметр (до 20 мм) с удлиненной ступицей |
| Бесцентровая обработка | 7, 11 | Конические профили с регулируемой контактной зоной |
| Заточка инструмента | 12A2, 14A1 | Тонкие отрезные круги с алмазным напылением |
Профили кругов стандартизированы ГОСТ Р 52781-2007 и ISO 525:2013, где цифро-буквенные обозначения точно описывают геометрию инструмента. Для резки металлов применяются плоские круги типа 1 толщиной 1-5 мм, а для сложных контуров — профилированные кромки формы 12 (вогнутая) или 6 (коническая). При выборе учитывают не только форму, но и посадочный диаметр, который должен соответствовать фланцу шпинделя станка.
Факторы эффективности
Производительность шлифования на 70% зависит от правильного выбора режимов обработки. Скорость резания для электрокорундовых кругов составляет 35 м/с, для карбидокремниевых — 25 м/с, а алмазные и CBN-инструменты работают на 50-80 м/с. Подача должна составлять 1/3-1/4 ширины круга для избежания перегрева. Интересно, что при скорости вращения свыше 45 м/с возникает аэродинамический барьер, отводящий стружку из зоны контакта.
Охлаждение СОЖ (смазочно-охлаждающая жидкость) увеличивает ресурс круга на 40% и предотвращает появление микротрещин на заготовке. Контроль вибрации осуществляется динамической балансировкой с точностью G6.3 по ISO 21940, где дисбаланс не превышает 6.3 мм/с.
Интересные факты
- Крупнейший шлифовальный круг диаметром 5.2 м используется для обработки прокатных валков на металлургических комбинатах.
- Алмазные круги содержат до 50 карат синтетических алмазов на 1 см³ рабочего слоя.
- При шлифовке нержавеющей стали 95% энергии преобразуется в тепло, требующее интенсивного охлаждения.
- Круги из кубического нитрида бора (CBN) в 10 раз превосходят корунд по износостойкости при обработке инструментальных сталей.
- Ультразвуковая активация связки повышает режущую способность абразивного слоя на 30%.
Как купить Круг шлифовальный в Нижнем Новгороде ?
- Позвонить на региональный номер: Нижний Новгород +7 (831) 261-33-45;
- Бесплатно позвонить по номеру горячей линии: 8-800-511-82-38, действующему по всей территории РФ;
- Отправить заявку в электронном виде на адрес: nn@snabtechmet.ru;
- Посетить офис отдела продаж по адресу: 443080, Самарская обл., г. Самара, ш. Московское, д. 49, помещ. 420н;
- Воспользоваться формой обратной связи на сайте и получить консультацию менеджера.
Наши преимущества:
- Индивидуальный подход, подбор выгодных условий для каждого клиента;
- Сопровождение на каждом этапе сделки;
- Большой выбор марок и широкий типоразмерный ряд для решения различных задач;
- Возможность купить товар оптом и в розницу;
- Возможность наличного и безналичного расчета;
- Предоставление сопутствующих услуг: металлообработка, ответхранение на наших складских площадках, упаковка;
- Возможность отсрочки платежа;
- Контроль качества товара, соответствие продукции действующим стандартам и нормам производства, предоставление сопроводительной документации и технических карт;
- Возможность производства изделий нестандартных размеров по чертежам клиента;
- Выгодные условия доставки при помощи ТК (ТК предоставляют нашей компании скидки на свои услуги);
- Наличие собственного автопарка низкой, средней и высокой грузоподъемности и спец. оборудования для погрузки и разгрузки на складах;
- Возможность доставки и самовывоза (возьмите с собой документы, удостоверяющие личность, чтобы попасть на охраняемую складскую территорию).
Похожие категории
Круг лепестковый